Открыт цех механообработки (этап 2); обрабатывающие центры: 46 → 62
Новый цех площадью 2,400 ㎡ был заложен 18 июня и принят внутренней приёмкой 28 октября. Все 16 вертикальных обрабатывающих центров оснащены встроенным контролем герметичности; время цикла партии от литья до механической обработки сократилось с 21 до 15 дней.
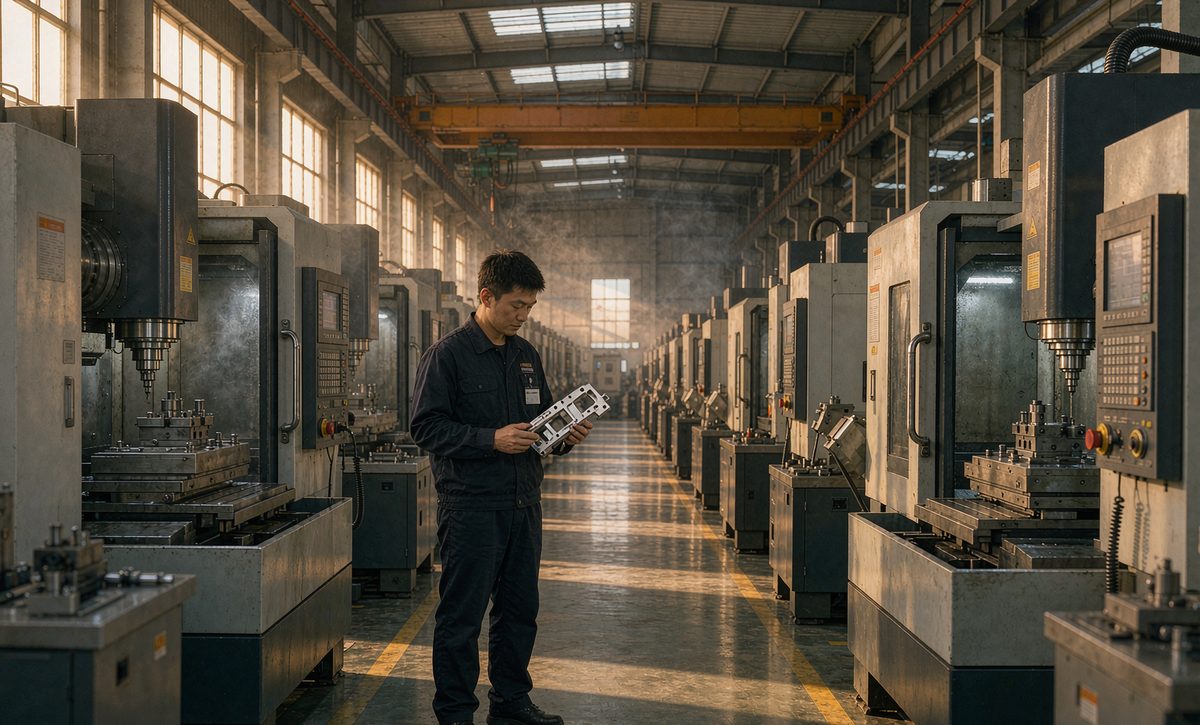
28 октября во второй половине дня механический цех второй очереди прошёл внутреннюю приёмку. Число вертикальных обрабатывающих центров выросло с 46 → 62 ед.; вместе с 8 ячейками литья под давлением, 3 CMM и 6 постами контроля герметичности литьё, обработка и контроль размещены на одной площадке — отливки больше не покидают территорию между литьём и обработкой.
Зачем открывать новый цех
Последние два года механическая обработка была узким местом. При полной загрузке 8 ячеек литья под давлением выдают 4,200 впрысков в сутки, но при 46 обрабатывающих центрах отливки нередко простаивали во дворе в ожидании свободного станка. Со второго полугодия 2025 заказы на корпуса ECU для электромобилей приходят мелкими партиями и в большем количестве моделей — число переналадок в месяц выросло с 9 до 23, что ещё больше увеличило время ожидания.
Вместо нового корпуса мы пристроили 2,400 ㎡ вдоль западной стены старого цеха: логистические ворота остались на месте, отливки поступают на линию механической обработки за 3 минуты, что экономит одну перевозку и одну повторную валидацию по сравнению с расширением на другой площадке.
- Время прохождения партии: 21 дн. → 15 дн.
- Время нахождения в НЗП: в среднем 3.6 дн. → 1.2 дн.
- Переналадка одного станка: 52 min → 34 min (предварительная настройка оснастки + загрузка программы)
16 новых станков
Все 16 — вертикальные обрабатывающие центры, расставленные по ходу технологического процесса, а не сгруппированные по моделям; никаких универсальных станков, которые всё умеют и всё делают медленно.
| Оборудование | Модель | Количество | Рабочий ход / характеристики | Основное применение |
|---|---|---|---|---|
| Вертикальный обрабатывающий центр | Doosan DNM 5700 | 8 units | 1050 × 570 | Плоскости корпусов и посадочные места подшипников |
| Вертикальный обрабатывающий центр | Haitian VMC850 | 6 ед. | 800 × 500 | Крышки и мелкие детали кронштейнов |
| Четырёхкоординатный обрабатывающий центр | Haitian VMC850-4A | 2 ед. | Одновременная 4-осевая обработка | Наклонные масляные каналы за один установ |
| Встроенные посты контроля герметичности | Собственное производство · Дифференциальный метод | 16 сотрудников | 0.5 bar · ≤8cc/min | Выборочный контроль с остановкой при отклонении |
Оборудование работает не для галочки: на выходе каждого станка установлен пост контроля герметичности, измеряющий размеры и герметичность в такте; детали с отклонениями немедленно останавливают станок, не дожидаясь выборочной проверки.
Что даёт встроенный контроль герметичности
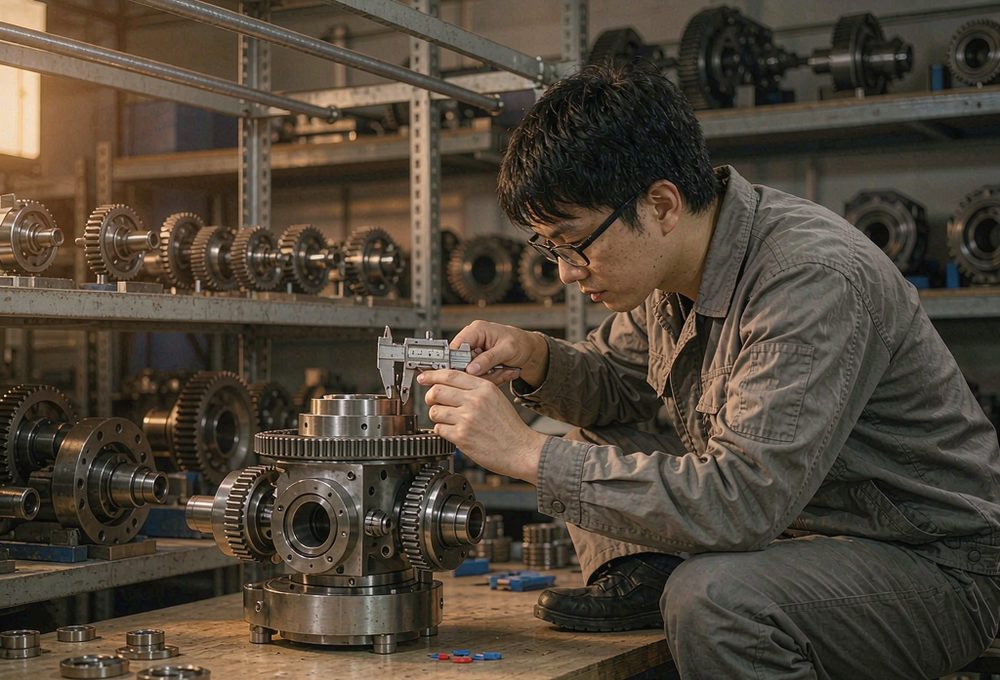
Главный риск при производстве корпусов — соосность посадочных мест подшипников и масляных каналов. Раньше полагались на контроль первого изделия на CMM плюс проверки каждые 2 ч — проблемы выявлялись поздно, и десятки деталей в партии могли уйти в доработку. Теперь станок оценивает себя сам: если проверка на герметичность не пройдена, этот впрыск останавливается на месте; мастер просматривает данные прямо у станка и перезапускает его после корректировки.
Что реально изменилось в сроках и мощностях
«Раньше ограничением были наши 62 станка — планирование начиналось с вопроса, какой станок свободен; теперь станки ждут расписания. Казалось бы, мелочь, но для заказчика это минус неделя ожидания.»
Чэнь Лицюнь · Директор по производству
Что посмотреть на сайте
16 станков, 16 встроенных постов контроля герметичности и 3-минутный логистический переход в старый цех можно проверить по одному во время видеоэкскурсии или выездного аудита. Заводские таблички станков, годы ввода в эксплуатацию, журналы работы и акт приёмки этого расширения хранятся в цеховой конторе и доступны в любое время.
Если вы отбираете поставщиков, привозите чертежи и годовой объём — сроки мы считаем по фактическому такту цеха второй очереди, а не по теоретическим значениям.